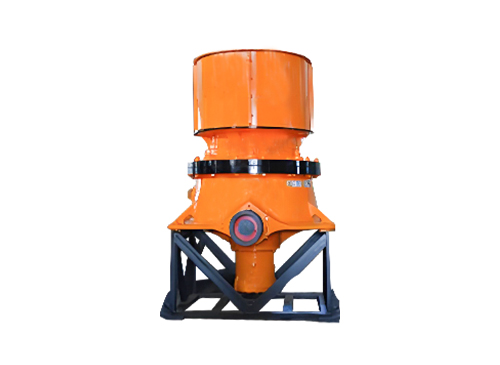
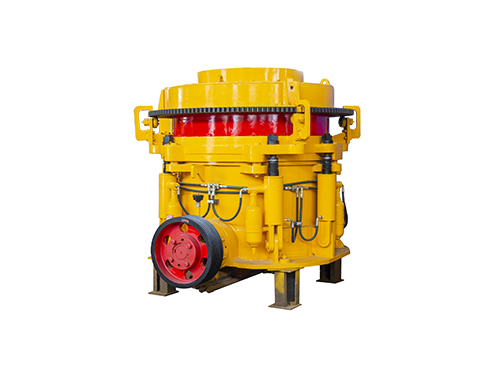
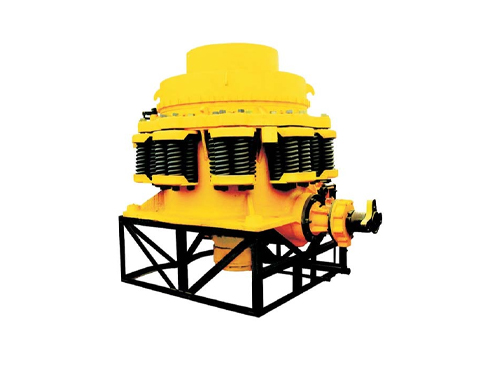
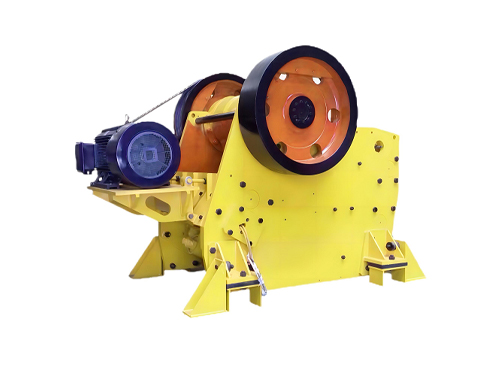
Metti un frantoio a mascelle e un frantoio a cono sullo stesso deposito di granito ed entrambi romperanno la roccia. Mettili nello stesso slot di un foglio di flusso e uno di loro fallirà il lavoro. Questa è la risposta pratica alla domanda "che è meglio, un frantoio a cono o un frantoio a mascelle"? Il confronto diventa significativo solo quando si sa per quale fase del circuito si sta acquistando.
In un normale impianto di aggregazione o di estrazione mineraria le due macchine non sono affatto rivali. Un frantoio a mascelle preleva la roccia da miniera a uno spessore compreso tra 500 e 1.000 mm e la riduce a circa 100-200 mm. Un frantoio a cono prende quel prodotto da 100 a 200 mm e lo riduce a 40 mm, 20 mm o sabbia lavorata da 0 a 10 mm. Acquistarne una al posto dell'altra è l'errore più costoso che vediamo nella progettazione degli impianti, perché la macchina sbagliata non solo peggiora le prestazioni, ma distrugge l'economia di ogni fase che sta dietro ad essa.
Questo articolo tratta il meccanismo di ciascuna macchina, le condizioni di alimentazione tollerate da ciascuna, i reali fattori che determinano il costo per tonnellata e le domande a cui dovresti rispondere prima di firmare un ordine di acquisto.
La risposta breve: il palcoscenico conta più della macchina
Per la roccia dura e abrasiva, il frantoio a mascelle è la scelta corretta per la prima fase e il frantoio a cono è la scelta corretta per ogni fase successiva. Quella singola frase risolve la maggior parte delle decisioni di selezione reali. Le eccezioni sono limitate e facili da testare: materiale morbido o medio-duro con un avanzamento ridotto, un tonnellaggio molto basso o la necessità di un prodotto altamente cubico, tutti fattori che possono cambiare la risposta.
Acquista un frantoio a mascelle quando
- La dimensione dell'alimentazione superiore è superiore a 300 mm e può raggiungere 1.000 mm o più.
- Il materiale è duro, a blocchi o arriva bagnato e appiccicoso con argilla.
- Hai bisogno di una fase primaria che funzioni con una supervisione minima.
- Il cono o l'impattatore a valle necessita di un'alimentazione costante da 100 a 200 mm.
- Il budget per unità di capacità installata è una priorità a livello grossolano.
Acquista un frantoio a cono quando
- Il prodotto target è 40 mm, 20 mm o più fine, inclusa la sabbia lavorata.
- Il foraggio è già ridotto al di sotto dei 300 mm circa e può essere vagliato.
- Il materiale è da medio-duro a molto duro, come granito, basalto o quarzite.
- È necessario un tonnellaggio elevato per kilowatt installato con impostazioni precise.
- La tua pianta può fornire un flusso di mangime secco costante, soffocato.
Il caso di una macchina: se il tuo avanzamento è già inferiore a circa 300 mm e il tuo obiettivo è di 20 mm o più fine, salta completamente la mascella e acquista un cono. Se l'avanzamento è di 800 mm e il target è di 150 mm per un contratto di base stradale, una ganascia da sola potrebbe essere sufficiente e un cono sarebbe un capitale sprecato.
Frantoio a mascelle vs Frantoio a cono: confronto affiancato
La tabella seguente è il modo più veloce per vedere dove le due macchine divergono. Leggilo come uno strumento di screening piuttosto che come una scheda tecnica, perché la capacità e le dimensioni del prodotto dipendono sempre dal modello specifico e dalla camera installata.
| Fattore | Frantoio a mascelle | Frantoio a cono |
|---|---|---|
| Stadio tipico del circuito | Primario, occasionalmente secondario nelle piccole piante | Secondario, terziario o quaternario |
| Meccanismo di rottura | Compressione tra una piastra a ganascia fissa e una piastra a ganascia oscillante | Compressione da parte di un mantello rotante all'interno di un rivestimento stazionario della vasca |
| Rapporto di riduzione di lavoro | Circa 4:1, fino a 6:1 su roccia favorevole | Circa 3:1-4:1 per macchina |
| Avanzamento massimo tipico | Da 500 mm a oltre 1.000 mm a seconda del modello | Da 200 a 300 mm con camera standard, da 80 a 150 mm con testa corta |
| Prodotto tipico P80 | da 100 a 200 mm | Secondario da 20 a 50 mm, terziario da 10 a 25 mm o più fine |
| Tolleranza alle condizioni del mangime | Gestisce mangime umido, appiccicoso e ricco di argilla | Richiede materiale asciutto, pulito e alimentato tramite intasamento |
| Forma delle particelle | Particelle più piatte e più lastre | Più cubico, soprattutto con un rapporto di riduzione basso |
| Capacità per kilowatt installato nelle pezzature fini | Basso | Alto |
| Costo relativo del capitale a parità di tonnellaggio | Bassoer | Altoer |
| Principali parti soggette ad usura | Piastre ganasce fisse e mobili, piastre oscillanti, piastre guanciali | Mantello, rivestimento della vasca, rivestimento della presa |
| Regolazione dell'impostazione | Spessori, cunei o idraulici | Cilindri idraulici o rilascio a molla |
| Protezione da sovraccarico | Attiva/disattiva la piegatura o la rottura della piastra come parte sacrificale | Rilievo idraulico, rilascio a molla, passaggio ferro da stiro |
| Modalità di errore se applicata in modo errato | Prodotto troppo grossolano per la fase successiva, carico circolante elevato | Guarnizione della camera, usura irregolare del rivestimento, albero principale danneggiato |
| La migliore applicazione | Primo stadio di qualsiasi impianto di roccia dura | Riduzione fine e sabbia lavorata |
Come un frantoio a mascelle rompe la roccia
Il meccanismo
Un frantoio a mascelle è una macchina di compressione. Una piastra della ganascia fissa temprata si trova su un lato della camera e una piastra della ganascia mobile oscilla verso di essa su un albero eccentrico azionato da cinghie trapezoidali e un volano. La roccia viene schiacciata e quando la ganascia mobile si ritira, il materiale frantumato cade verso l'apertura di scarico. La piastra a ginocchiera svolge due compiti: trasferisce la forza e agisce come il componente sacrificale che si guasta per primo in caso di sovraccarico, proteggendo l'albero e i cuscinetti.
Ciò che effettivamente determina la capacità
Quattro variabili dominano la produttività: l'impostazione del lato chiuso, la corsa eccentrica, la velocità di rotazione e la gradazione di alimentazione. Un frantoio a mascelle alimentato con una miscela opportunamente calibrata funziona in modo molto più efficiente di uno alimentato con un'unica pezzatura grossolana, perché le parti fini riempiono i vuoti e lasciano che le particelle grossolane si fratturino l'una contro l'altra. Secondo la nostra esperienza, uno scarso controllo dell'alimentatore può ridurre la produzione di una ganascia dal 20 al 40% senza alcun guasto meccanico. Il materiale per mangimi deve essere presentato lungo l'intera larghezza della camera, mai scaricato in un'unica pila a un'estremità.
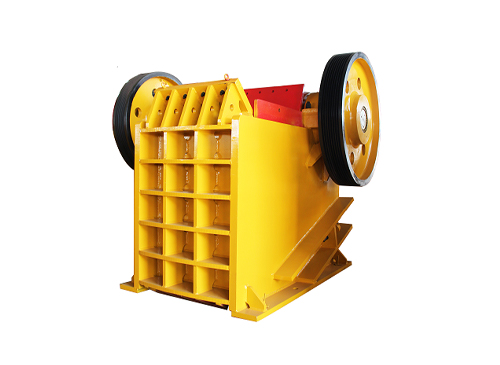 Frantoio a mascelle PE Il frantoio a mascelle della serie PE soddisfa gli standard nazionali in termini di specifiche e parametri. I frantoi a mascelle sono generalmente applicati per la frantumazione primaria e ampia... Visualizza il prodotto →
Dove sono i limiti
L'errore di dimensionamento più comune è l'alimentazione di roccia più grande di quanto la camera possa accettare. Come regola di lavoro, il pezzo più grande non dovrebbe essere più dell'80-85% della larghezza dell'apertura di alimentazione, e la roccia lastricata o allungata dovrebbe essere mantenuta ancora più piccola perché si forma facilmente un ponte. Anche i frantoi a mascelle producono un prodotto relativamente scaglioso, quindi un impianto che cerca di produrre un aggregato di 20 mm con una sola mascella finisce con un carico di ricircolo eccessivo e un vaglio sovraccarico.
Come un frantoio a cono rompe la roccia
Laminazione all'interno di una camera alimentata con choke
Un frantoio a cono sostituisce la geometria a mascella piatta con un mantello conico che gira all'interno di un rivestimento della vasca. La rotazione eccentrica crea uno spazio che si chiude e si apre continuamente attorno alla camera, quindi il materiale viene frantumato più volte mentre scende. Questa azione di laminazione è ciò che produce un prodotto più fine e dalla forma migliore rispetto a una ganascia con lo stesso rapporto di riduzione.
La condizione operativa critica è l'alimentazione tramite strozzamento. La camera deve essere mantenuta piena in modo che la frantumazione interparticellare svolga la maggior parte del lavoro. Un frantoio a cono privo di mangime non raggiungerà la sua capacità nominale, produrrà un prodotto più grossolano e allungato e usurerà le sue camicie in modo non uniforme. Un contenitore di raccolta sopra il frantoio, un alimentatore a velocità variabile e un sensore di livello non sono accessori opzionali, ma fanno parte delle specifiche prestazionali della macchina.
Tipi di camere e cosa cambiano
Lo stesso corpo del frantoio può solitamente accettare diversi profili di rivestimento: grossolano, medio, fine ed extra fine, e in alcune gamme una versione con testata standard e una versione con testata corta. Una camera grossolana accetta un'alimentazione maggiore ma termina in modo più grossolano. Una camera fine accetta un'alimentazione più piccola e produce un prodotto molto più fine con una produttività inferiore. La scelta della camera è quindi una decisione produttiva, non accessoria, e va presa insieme ai punti di taglio dello schermo dell'intero circuito.
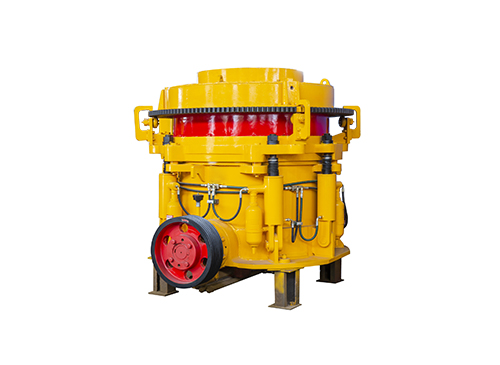 Frantoio a cono idraulico multicilindrico Progettazione avanzata; Tutto il funzionamento idraulico; Elevata efficienza di riduzione consumi ridotti; Design robusto e affidabile per pietra dura; Funzionamento e manutenzione facili; Visualizza il prodotto →
Design idraulico o a molla
I frantoi a cono a molla e composti rilasciano il ferro indesiderato comprimendo un pacchetto di molle, che limita la forza di frantumazione che possono trattenere. I modelli idraulici, in particolare i tipi a cilindro singolo e multicilindrico, regolano l'impostazione idraulicamente, fanno passare il metallo indesiderato attraverso un cilindro di scarico e consentono di liberare rapidamente la camera dopo un blocco. Nelle applicazioni su rocce dure e abrasive, i tipi idraulici ripagano il prezzo di acquisto più elevato grazie a tempi di inattività ridotti e dimensioni del prodotto più stabili.
Dove appartiene ogni macchina nel circuito di frantumazione
La riduzione totale è il numero che decide di quante fasi hai bisogno. Ridurre la roccia da 800 mm a un prodotto da 20 mm è un lavoro 40:1. Poiché una ganascia raggiunge circa 4:1 e un cono raggiunge circa 3:1-4:1 per macchina, sono necessarie tre fasi in quasi tutti i diagrammi di flusso per roccia dura.
Fase 1: primaria
Frantoio a mascelle alimentato direttamente da un autocarro con cassone ribaltabile o da un escavatore, spesso attraverso un alimentatore vibrante grizzly che sminuzza le parti fini prima della camera. Uscita P80 tipicamente da 100 a 200 mm.
Fase 2 – Secondaria
Frantoio a cono a testata standard o multicilindri alimentato con prodotto primario vagliato. Uscita P80 tipicamente da 20 a 50 mm, con un carico circolante di ritorno dallo schermo.
Stadio 3 – Terziario o sabbia
Un cono a testa corta, un cono a camera fine o un impattatore ad albero verticale per cubicità e sabbia lavorata. Uscita da 0 a 20 mm, da 0 a 10 mm o più fine.
Talvolta i piccoli impianti utilizzano una ganascia nella fase primaria e vendono direttamente il prodotto da 0 a 40 mm, che è una configurazione legittima quando il materiale è morbido e il mercato accetta la forma. Allo stesso modo, un impianto con una ganascia mobile dotata di vaglio può alimentare direttamente un cono, ma solo se la frazione vagliata rientra effettivamente nell'intervallo di alimentazione del cono.
Regole sulla dimensione del mangime: cosa accetta una mascella e cosa rifiuta un cono
L'apertura di alimentazione è un limite rigido, ma il numero più utile è la dimensione di passaggio dell'80%, solitamente scritta come P80. Progetta il tuo circuito attorno al P80 del materiale che riceverai effettivamente, non al valore migliore di un rapporto di esplosione.
- Frantoio a mascelle: massa massima pari a circa l'80-85% della larghezza dell'apertura di alimentazione. Progetta in modo conservativo se la roccia è lastricata.
- Frantoio a cono standard: avanzamento massimo da 200 a 300 mm circa e deve essere vagliato e non scartato.
- Cono a testa corta o a camera fine: avanzamento massimo comunemente da 80 a 150 mm, a volte inferiore.
- Qualsiasi frantoio a cono: il materiale più piccolo dell'impostazione del lato chiuso passa intatto e non contribuisce altro che usura e rumore.
- Qualsiasi frantoio a cono: grumi sovradimensionati rischiano la rottura di ingranaggi, alberi piegati e danni al rivestimento della vasca e non sono mai coperti da garanzia.
Durezza, abrasività e il costo di sbagliare
Due proprietà della roccia guidano ogni decisione di selezione e non sono la stessa proprietà. La durezza, solitamente espressa come indice di lavoro Bond o in kilowattora per tonnellata, determina la quantità di energia consumata dalla roccia. L'abrasività, spesso espressa come indice di abrasione Bond o stimata dal contenuto di silice, determina la velocità con cui scompaiono le parti soggette ad usura.
Il calcare si trova tipicamente nella regione da 10 a 12 kilowattora per tonnellata con bassa abrasività. Il granito generalmente è compreso tra 14 e 16. La quarzite e alcuni minerali di ferro hanno valori notevolmente più alti e il loro contenuto di silice li rende aggressivi nei confronti del manganese. Un frantoio a mascelle gestisce tutti questi aspetti nella fase primaria senza troppe lamentele, perché la forza di frantumazione viene applicata lentamente. Anche un frantoio a cono li gestisce, ma il consumo di rivestimento su un minerale molto abrasivo può essere da due a tre volte superiore rispetto al calcare, e questa differenza decide se il progetto guadagna o meno.
La conseguenza è semplice. La roccia dura e abrasiva rafforza la necessità di una ganascia nello stadio primario e di un robusto cono idraulico nello stadio secondario, con un budget di rivestimento realistico. Il rock più morbido apre la porta a schemi di flusso alternativi e, in alcuni casi, a una soluzione a stadio singolo.
Capacità, impostazione del lato chiuso e curva di produzione
La capacità non è mai un numero singolo. Per un frantoio a mascelle dipende dalla regolazione del lato chiuso, mentre per un frantoio a cono dipende dalla regolazione del lato chiuso, dal lancio eccentrico, dal profilo della camera e dalla densità apparente dell'alimentazione. Due impianti che utilizzano macchine identiche possono differire notevolmente semplicemente perché uno misura la capacità con un'impostazione di 40 mm e l'altro indica un'impostazione di 25 mm.
Rapporto di riduzione indicativo per fase: pianificare il circuito attorno a queste cifre
La chiusura dell'impostazione del cono riduce la produttività aumentando la percentuale di fini. La colonna di sinistra è il prodotto più difficile da realizzare e quello che più spesso giustifica una fase terziaria.
Il vero collo di bottiglia è solitamente il vaglio, non il frantoio. Un cono terziario a circuito chiuso trasporta tipicamente un carico circolante compreso tra il 100 e il 300%, il che significa che il vaglio e i trasportatori devono essere dimensionati per due o quattro volte il tonnellaggio finito. Sottodimensionare il vaglio è un errore classico: il frantoio viene accusato di una scarsa produttività quando il piatto semplicemente non riesce a far passare il materiale abbastanza velocemente.
Forma e gradazione del prodotto
La forma delle particelle è più importante negli aggregati di calcestruzzo e asfalto, dove le particelle scagliose e allungate riducono la lavorabilità e aumentano la domanda di legante. Un frantoio a mascelle con un elevato rapporto di riduzione produce il prodotto più piatto tra le macchine comuni, motivo per cui una mascella viene utilizzata raramente per produrre una pietra con specifica di 20 mm. Un frantoio a cono produce una forma notevolmente migliore grazie alla sua azione di laminazione, e la forma migliora ulteriormente quando il rapporto di riduzione per stadio viene mantenuto modesto e il frantoio funziona a circuito chiuso.
Se il requisito fondamentale è la cubicità rigorosa, la risposta usuale è un impattore ad albero verticale per lo stadio finale, alimentato con una frazione controllata da 10 a 20 mm. Ciò aumenta i costi operativi, quindi è normalmente riservato alle frazioni di sabbia e aggregati premium piuttosto che all’intera gamma di prodotti.
La gradazione è una questione separata dalla forma. Se la curva target richiede una percentuale di passaggio specifica su più crivelli, il circuito deve essere progettato a ritroso rispetto a quella curva: scegliere prima i punti di taglio del vaglio, quindi scegliere la camera di frantumazione che produce un'alimentazione adatta a quei vagli.
Costo del capitale, energia e usura: lettura del costo per tonnellata
Un frantoio a cono costa più di un frantoio a mascelle di produttività simile e assorbe anche più potenza per tonnellata di prodotto finito. Tale confronto è tuttavia fuorviante perché le due macchine producono prodotti diversi. Il confronto corretto è il costo per tonnellata di materiale vendibile, e nelle dimensioni fini il cono vince con un ampio margine semplicemente perché una ganascia non può affatto realizzare il prodotto.
Ripartizione indicativa dei costi di esercizio dell'impianto di frantumazione
La quota di ciascun elemento cambia in base al tipo di roccia. Sulla quarzite abrasiva, le parti soggette ad usura possono superare l'energia della linea singola più grande.
Quando valuti i preventivi, chiedi il costo di usura per tonnellata anziché il prezzo del rivestimento. Un mantello più economico che dura il 40% in meno di ore è la parte più costosa. Chiedere inoltre la durata prevista del rivestimento in ore con un'impostazione laterale chiusa dichiarata e un tipo di roccia dichiarato, nonché il grado di manganese utilizzato. Questo è l'unico modo per confrontare onestamente due fornitori e ti protegge anche durante la revisione del budget operativo nel secondo anno.
Umidità, argilla e mangime appiccicoso
I frantoi a mascelle tollerano il materiale umido e appiccicoso molto meglio dei frantoi a cono, semplicemente perché la camera è aperta sul fondo e il materiale viene spinto attraverso un'unica corsa meccanica. Il mangime ricco di argilla può comunque causare accumuli sulle piastre delle ganasce e creare ponti nella tramoggia, ma la macchina continua a funzionare.
Un frantoio a cono è molto meno indulgente. Quando il mangime è umido, i fini si accumulano nella camera, la forza di frantumazione aumenta e il frantoio può iniziare a "pompare" o a sollevarsi grazie alle molle o ai cilindri di scarico. Le conseguenze sono una produttività ridotta, un prodotto più grossolano e incoerente, un'usura accelerata del rivestimento concentrata in una zona ed eventualmente un blocco che ferma l'impianto. Nei climi umidi o nella stagione delle piogge, una scorta coperta, un pre-vaglio per rimuovere le particelle fini e un sistema di lubrificazione riscaldato o isolato sono investimenti sensati piuttosto che un lusso.
I siti ad alta quota aggiungono una seconda considerazione: i motori e le centraline idrauliche perdono capacità effettiva al diminuire della densità dell’aria, quindi la potenza installata deve essere rivista anziché copiata da un impianto di riferimento al livello del mare.
Strategia di manutenzione, disponibilità e ricambi
Nessuna delle due macchine è esente da manutenzione, ma i profili di manutenzione differiscono. Un frantoio a mascelle è meccanicamente semplice. Il suo lavoro di routine consiste nell'ingrassaggio o nella circolazione dell'olio, nel controllo della piastra articolata e delle sedi, nel monitoraggio delle piastre delle guance e nella rotazione o sostituzione delle piastre delle ganasce. Un frantoio a cono aggiunge un sistema idraulico, un circuito di lubrificazione con requisiti di temperatura e pulizia dell'olio e una serie di accoppiamenti di precisione che devono essere rispettati.
- Materiali di consumo per frantoio a mascelle: piastra a ganasce fissa, piastra a ganasce mobile, piastre per guance, piastra a ginocchiera e sedi, cuscinetti e guarnizioni.
- Materiali di consumo per frantoio a cono: mantello, rivestimento della vasca, rivestimento della presa, piastre antiusura eccentriche, anello parapolvere, filtri idraulici e olio.
- Entrambe le macchine: cinghie di trasmissione, cuscinetti del motore, rivestimenti dell'alimentatore e disposizione del contenitore di raccolta.
La disponibilità viene conquistata o persa in base alle decisioni di stoccaggio. Tenere in loco un set di ricambio di rivestimenti e una piastra basculante può trasformare un'interruzione della produzione di due settimane in un cambio di rivestimento di quattro ore. Per i frantoi a cono, un abbinamento set di parti di ricambio e di usura del frantoio a cono mantenuto insieme ad una procedura di sostituzione documentata è uno degli investimenti a più alto ritorno nell'impianto.
Pianificare anche il sollevamento e l'accesso. Le modifiche al rivestimento sono lavori pesanti e ristretti e un frantoio installato senza un adeguato accesso alla gru o una piattaforma adeguata richiederà molto più tempo per la manutenzione di quanto consentito dalla sua progettazione.
Fisso, cingolato o montato su pneumatici: la mobilità cambia la risposta?
Non cambia la fisica, ma cambia la divisione pratica. Un impianto a mascelle cingolato è la soluzione standard per la frantumazione conto terzi e per le cave che spostano la fase primaria con il fronte di lavoro. La ganascia si adatta bene a un telaio mobile perché è robusta, tollerante all'alimentazione variabile e facile da alimentare direttamente da un escavatore.
Gli impianti mobili a cono sono solitamente la seconda unità di un treno: le ganasce cingolate scaricano su un vaglio e il sovravaglio vagliato alimenta il cono, con ricircolo al vaglio. Per i rifiuti di demolizione e costruzione, un impianto trasportabile con ganasce e vaglio spesso produce un aggregato riciclato specifico senza alcun cono.
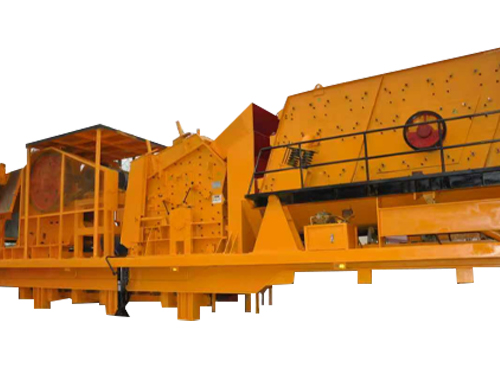
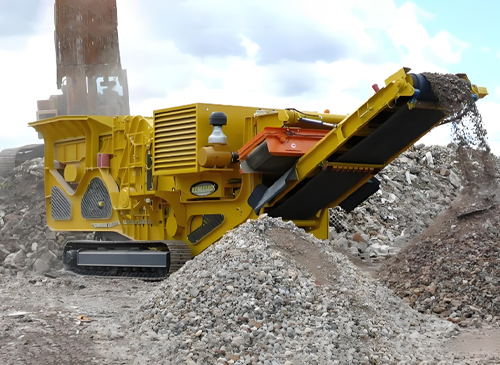
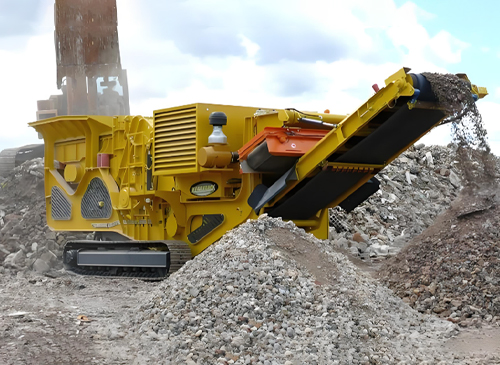 Impianto di frantumazione mobile cingolato Gli impianti di frantumazione mobili cingolati sono facilmente spostabili all'interno e tra i siti di produzione. Integra l'accettazione, la frantumazione e il trasporto del materiale in uno solo. Ha anticipo... Visualizza il prodotto →
Per le cave permanenti che producono tonnellaggi elevati, le unità fisse rimangono più economiche per tonnellata perché consentono camere più grandi, motori più grandi e una migliore capacità di picco. La decisione tra mobile e fisso dovrebbe essere presa dopo aver definito le fasi di frantumazione, non prima.
Un percorso decisionale in cinque fasi
- Definire l'alimentazione: dimensione massima del pezzo, P80, densità apparente, contenuto di umidità, contenuto di argilla e se il materiale è vagliato o di miniera.
- Definisci il prodotto: curva del setaccio target, cubicità richiesta e percentuale di ciascuna frazione commerciale che intendi vendere.
- Calcola le fasi di riduzione: moltiplica i rapporti di riduzione previsti e conferma che il numero di fasi si adatta al tuo diagramma di flusso e al tuo budget.
- Testare la roccia: un indice di lavoro e un valore di abrasione trasformano un'ipotesi in una decisione ingegneristica, soprattutto per depositi duri o abrasivi.
- Dimensionare l'equilibrio dell'impianto: vagli, alimentatori, contenitori di raccolta, trasportatori, controllo delle polveri e disposizione delle scorte. Sottodimensionare questi articoli è ciò che fa sembrare un buon frantoio uno scadente.
Cosa inviare per una raccomandazione accurata del frantoio
Un fornitore può dimensionare correttamente una macchina solo rispetto ai dati reali. Quando richiedi una proposta, includi quanto segue e aspettati un preventivo serio che faccia riferimento a ciascun punto.
- Tipo di roccia e, se disponibile, descrizione petrografica o rapporto di prova.
- Pezzatura massima e P80 dell'alimentazione, con nota su come viene caricato il materiale.
- Densità apparente e contenuto di umidità, oltre a se il mangime è miscelato o proviene da un unico lato.
- Tonnellaggio richiesto in tonnellate secche all'ora e impostazione del lato chiuso a cui deve essere raggiunta.
- Curva del prodotto target, non solo una singola dimensione nominale.
- Condizioni del sito: altitudine, intervallo di temperatura ambiente, tensione e frequenza di alimentazione e spazio disponibile.
- Modello operativo: turni giornalieri, giorni all'anno e se l'impianto sarà gestito dal tuo team o da un appaltatore.
- Aspettative sui pezzi di ricambio, incluso se si intende tenere rivestimenti e levette in loco.
Shanghai Sanming Mining Equipment Manufacturing Co., Ltd. costruisce apparecchiature di frantumazione e vagliatura dal 2012, con sede di produzione a Qidong nell'area industriale di Shanghai Pudong e un sistema di gestione della qualità ISO9001 dietro la produzione. Accogliamo con favore le visite agli impianti e costruiamo regolarmente soluzioni personalizzate laddove un modello standard non si adatta perfettamente alla curva del mangime o del prodotto. Se vuoi vedere come lavoriamo, il profilo aziendale e informazioni sulla fabbrica è un punto di partenza ragionevole. I nostri tempi medi di consegna sono di circa 20 giorni e una quota significativa delle nostre attrezzature viene esportata in Asia centrale, Medio Oriente, Sud America e Africa, quindi siamo abituati a supportare impianti in condizioni impegnative.
Errori comuni negli appalti che costano più del frantoio
La maggior parte delle installazioni deludenti sono riconducibili a uno dei seguenti motivi e nessuno di essi è colpa del frantoio.
- Acquistando solo a prezzo capitale, senza chiedere il costo di usura per tonnellata a un prezzo stabilito.
- Confrontando i dati di capacità indicati con diverse impostazioni dei lati chiusi, il che rende la macchina più economica un aspetto migliore sulla carta.
- Acquisto di un cono per servizio primario perché la cava vuole risparmiare una fase.
- Sottodimensionare il vaglio, l'alimentatore o il contenitore di raccolta, quindi incolpare il frantoio per la bassa produttività.
- Ignorando l'umidità e l'argilla fino alla prima stagione delle piogge, quando il cono inizia a compattarsi.
- Scelta del profilo della camera in base all'abitudine piuttosto che alla curva del prodotto target.
- Non riuscendo a pianificare l'accesso della gru e scoprendo al primo cambio di nave che il lavoro richiede tre giorni invece di uno.
- Non immagazzinare pezzi di ricambio critici, quindi pagare il trasporto aereo e la perdita di produzione per una parte che costa poco.
Ognuno di questi è evitabile con una breve revisione tecnica prima di effettuare l'ordine. Tale revisione è molto più economica di una riprogettazione dopo la messa in servizio.
Domande frequenti
Un frantoio a mascelle può sostituire un frantoio a cono per la frantumazione secondaria?
In materiale morbido e a basso tonnellaggio, sì. Nell'hard rock e con ambientazioni raffinate, no. Un frantoio a mascelle non può produrre economicamente un prodotto da 20 mm e la forma a scaglie che genera solitamente non soddisfa le specifiche dell'aggregato. Il costo energetico e di usura per tonnellata di materiale finito aumenta notevolmente al diminuire della dimensione target.
Un frantoio a cono può essere utilizzato come frantoio primario?
Solo se l'alimentazione è già ridotta e vagliata per adattarsi alla camera, cosa comune in alcuni schemi di flusso minerari in cui una ganascia è sostituita da un grande vortice o dove la miniera fornisce minerale pre-frantumato. Per una cava che alimenta direttamente roccia da mina da 600 mm, un cono nella posizione primaria è la scelta sbagliata e causerà intasamenti, danni e usura prematura.
Quale macchina ha il costo operativo più basso?
Dipende interamente dalla dimensione del prodotto. Con una produzione grossolana la ganascia è più economica per tonnellata. A produzione fine il cono è più economico per tonnellata, perché una ganascia che tenta lo stesso lavoro avrebbe bisogno di più passaggi, più vagliatura e più ricircolo. Confronta il costo per tonnellata di prodotto vendibile, mai il costo per ora macchina.
Qual è la dimensione massima di alimentazione per un frantoio a cono?
Circa da 200 a 300 mm per una camera standard e da 80 a 150 mm per una camera a testa corta o fine, con limiti esatti stabiliti dal modello e dal profilo della camicia. Anche il mangime deve essere selezionato e privo di porzioni sovradimensionate e deve essere presentato a una velocità controllata per mantenere il mangime soffocato.
Perché il mio frantoio a cono produce troppe parti fini e ha una forma scadente?
Di solito, poiché il rapporto di riduzione per stadio è troppo elevato, la camera è priva di alimentazione anziché soffocata, oppure l'impostazione del lato chiuso è più stretta di quanto richiesto dal circuito. La regolazione dei punti di taglio del retino, il ripristino di un'alimentazione corretta o l'aggiunta di uno stadio terziario separato spesso risolvono il problema a un costo inferiore rispetto alla sostituzione della macchina.
Ho bisogno di entrambe le macchine o posso fare tutto il lavoro?
Se l'avanzamento è inferiore a circa 300 mm e il prodotto è di 40 mm o più grossolano, un cono spesso può svolgere l'intero lavoro. Se la tua alimentazione è di 800 mm e il tuo prodotto è di 20 mm, sono necessarie almeno due fasi e normalmente tre. Il numero di stadi è determinato dalla riduzione totale, non dalla preferenza.
Quanto tempo ci vuole per cambiare le camicie del frantoio a cono?
Con un buon accesso, la giusta attrezzatura di sollevamento e un set di ricambi ben fornito, il cambio del mantello e del rivestimento della vasca è in genere un lavoro su un solo turno. Senza un accesso adeguato o con gli strumenti sbagliati, i tempi possono durare diversi giorni, motivo per cui il layout dell'impianto e la politica dei ricambi meritano attenzione prima che la macchina venga ordinata.